TRANG CHỦ / Tin tức / Hướng dẫn về rãnh ròng rọc: Dung sai, lắp then, chuốt và các thông tin cơ bản về lắp ráp trục
Tin tức
Hướng dẫn về rãnh ròng rọc: Dung sai, lắp then, chuốt và các thông tin cơ bản về lắp ráp trục
Một chiếc chìa khóa bị rơi, một trục được ghi điểm và một dây đai bắt đầu leo lên mặt bích hai tuần sau khi chế tạo lại. Trình tự đó thường được đổ lỗi cho dây đai, nhưng nguyên nhân cốt lõi nằm ở rãnh then của ròng rọc. Khi một ròng rọc được kéo ra khỏi trục để bảo trì, chìa khóa là bộ phận đầu tiên bị mất và người ta thường tìm thấy bộ phận thay thế từ bất cứ thứ gì bị lỏng trong thùng phụ tùng thay thế. Sự khác biệt giữa một chiếc chìa khóa được lắp đúng cách và một chiếc chìa khóa lỏng lẻo được đo bằng phần trăm milimét, nhưng nó quyết định liệu kết nối có tồn tại sau một năm đảo chiều mô-men xoắn hay bị hỏng trong vòng một tháng.
Câu trả lời ngắn gọn đầu tiên: rãnh then ròng rọc là một rãnh gia công được cắt dọc theo lỗ của trục, khớp với một rãnh trên trục, cùng giữ một chìa khóa truyền mô-men xoắn và cố định vị trí góc của ròng rọc. Có được chiều rộng, chiều sâu và bề mặt hoàn thiện phù hợp và chìa khóa sẽ trở thành bộ phận rẻ nhất và dễ đoán nhất trong bộ truyền động. Làm sai và chìa khóa sẽ trở thành cầu chì nổ, đôi khi cuốn theo cả trục.
Ròng rọc thực sự làm được gì
Khe cắm này thực hiện ba công việc và thực hiện chúng mà không có sự dư thừa nào cả.
Truyền mô-men xoắn. Chìa khóa, không phải ma sát, mang tải trọng làm việc giữa trục và trục.
Vị trí góc cạnh. Vị trí của răng ròng rọc hoặc các rãnh trên trục được cố định bằng rãnh then chứ không phải bằng khớp lỗ khoan.
Tham khảo lắp ráp. Một khe được gia công giúp nhân viên bảo trì có một điểm định hướng tích cực, do đó, trung tâm không thể được lắp lại một vài độ.
Bản thân mô-men xoắn truyền qua các cạnh then chốt thành hai dải tiếp xúc hẹp, một ở trục và một ở trục. Mỗi mét tải trọng newton đi qua các dải đó, trong khi các góc của khe tập trung ứng suất và độ sâu của khe sẽ loại bỏ vật liệu khỏi phần chống uốn cong. Hai hiệu ứng đó giải thích tại sao các tiêu chuẩn về kích thước giới hạn độ sâu phía trục t1 và giữ cho nó nhỏ hơn một chút so với độ sâu phía trục t2: trục là bộ phận không ai muốn thay thế, do đó rãnh then được định vị để giữ nhiều vật liệu hơn ở phía trục.
Trên ròng rọc đồng bộ, rãnh then cũng đặt thời gian. Nếu rãnh then trục bị cắt cách xa mốc chuẩn răng một vài độ, các răng của đai sẽ gặp các rãnh ròng rọc ở sai điểm trong chu trình và kết quả là độ mòn không đều ở một bên của răng chứ không phải là một lỗi rõ ràng. Nguyên tắc áp dụng cho rãnh ròng rọc cũng áp dụng cho rãnh trục bánh xe, đó là lý do tại sao biên dạng răng của đai truyền động và rãnh ròng rọc mà nó chạy vào nên được coi là một hệ thống chứ không phải là hai bộ phận được mua riêng lẻ.
Kích thước phím và rãnh then: Tiêu chuẩn khắc phục điều gì
Trên các bản vẽ hệ mét, chìa khóa và rãnh then không phải là những lựa chọn tự do. Đường kính trục chọn một hàng và hàng này chỉ ra mặt cắt ngang chính, độ sâu rãnh trục và độ sâu rãnh trục. Sai lầm phổ biến là xác định kích thước rãnh từ bất kỳ phím nào có trong ngăn kéo và bỏ qua độ sâu, vì rãnh trục quá sâu sẽ loại bỏ phần chịu lực khỏi trục vốn đã hoạt động dưới mô-men xoắn xen kẽ.
Kích thước danh nghĩa của khóa và rãnh then cho các đường kính trục thông thường, tuân theo chuỗi DIN 6885. Luôn xác nhận dựa trên bản vẽ hoặc tiêu chuẩn mua hàng hiện hành.
Phạm vi đường kính trục (mm)
Kích thước phím wxh (mm)
Độ sâu rãnh trục t1 (mm)
Độ sâu rãnh trung tâm t2 (mm)
6 đến 8
2 x 2
1.2
1.0
Trên 8 đến 10
3 x 3
1.8
1.4
Trên 10 đến 12
4x4
2.5
1.8
Trên 12 đến 17
5x5
3.0
2.3
Trên 17 đến 22
6 x 6
3.5
2.8
Trên 22 đến 30
8 x 7
4.0
3.3
Trên 30 đến 38
10x8
5.0
3.3
Trên 38 đến 44
12 x 8
5.0
3.3
Trên 44 đến 50
14 x 9
5.5
3.8
Trên 50 đến 58
16x10
6.0
4.3
Trên 58 đến 65
18x11
7.0
4.4
Trên 65 đến 75
20x12
7.5
4.9
Dung sai chiều rộng là phần thực sự cần được viết trên bản vẽ. Các phím thường được cung cấp cho h9 và độ vừa vặn được quyết định bởi hai rãnh. Rãnh trục thường được giữ chặt hơn rãnh trục vì nếu trục bị hư hỏng thì việc sửa chữa sẽ tốn kém hơn nhiều. Độ chặt như thế nào tùy thuộc vào cách lắp ráp ròng rọc: khớp trượt cần có khe hở để được đẩy bằng tay, trong khi khớp nối có tarô hoặc ép có thể chặt hơn nhưng khó tháo ra hơn trong quá trình bảo trì.
Tại sao độ vừa vặn lại quan trọng hơn kích thước danh nghĩa
Phím danh nghĩa 8 mm trong rãnh danh nghĩa 8 mm cho bạn biết hầu như không biết gì về cách hoạt động của khớp. Điều quan trọng là khoảng hở còn lại giữa sườn then chốt và thành rãnh sau khi gia công. Khi khoảng trống đó đủ lớn để chìa khóa di chuyển khi có tải, chìa khóa sẽ bắt đầu rung chuyển bên trong khe mỗi khi mô-men xoắn đảo chiều và sự mài mòn bắt đầu xuất hiện ở hai bên sườn.
Các giá trị trên mang tính biểu thị, được sử dụng để thể hiện xu hướng thay vì dùng làm bảng đo lường. Đường cong bắt đầu gần như bằng phẳng, có nghĩa là một khoảng trống nhỏ ở cuối phạm vi hẹp sẽ tiêu tốn rất ít tuổi thọ. Qua đầu gối của đường cong, độ dốc trở nên dốc hơn, do đó, mỗi khoảng trống tăng thêm 0,02 mm sẽ làm mất nhiều tuổi thọ hơn mức tăng trước đó. Kết quả thực tế là việc nới lỏng rãnh trung tâm thêm một nửa mức dung sai để giúp việc lắp ráp dễ dàng hơn sẽ di chuyển ổ đĩa dọc theo đường cong và vị trí tiếp đất quan trọng. Một con lăn băng tải được tải nhẹ chạy theo một hướng có khả năng lắp lỏng hơn so với trục chính của máy in đảo ngược mô-men xoắn liên tục. Đó là lý do tại sao dung sai chiều rộng rãnh then thuộc về bản vẽ chứ không phải nằm trong tay người thợ máy ở bàn làm việc.
Ròng rọc có khóa không hoạt động như thế nào
Thứ tự của các dạng hư hỏng nhất quán một cách đáng kể từ nhà máy này sang nhà máy khác và hiếm khi bắt đầu bằng việc bẻ chìa khóa.
Bảng xếp hạng này phản ánh những gì xảy ra trong các xưởng bảo trì thường bộc lộ nhất, chứ không phải những gì một thiết bị mệt mỏi trong phòng thí nghiệm tạo ra. Sự băn khoăn ở các cạnh chính nằm ở phía trên vì nó phát triển chậm và hầu như không bao giờ được chú ý khi kiểm tra vòng quanh định kỳ. Sự cắt và nứt ở góc trục là những hiện tượng xảy ra sau đó, bởi vì khi khớp đã lỏng ra thì tải trọng tác động sẽ tập trung ở các góc của rãnh. Biến dạng rãnh trục đứng thứ tư và là phát hiện ít được hoan nghênh nhất, vì chi phí thay thế một trục có khía sẽ cao hơn nhiều so với chìa khóa. Ròng rọc trượt trên trục của nó chỉ đơn giản là trạng thái cuối cùng và khi đó các răng của đai cũng bị nhai. Bài học là nhất quán: hầu hết các trục trặc của ròng rọc có khóa đều bắt nguồn từ việc lắp lỏng hơn là do vật liệu không đủ bền.
Vật liệu trung tâm thay đổi giới hạn phím tắt
Phím hầu như luôn là phần cứng hơn nên trong thực tế tải trọng bị hạn chế bởi phần mềm hơn của hai rãnh. Điều đó làm cho chất liệu trung tâm trở thành quyết định thiết kế trực tiếp hơn là chỉ mang tính thẩm mỹ.
Trục nhôm hoạt động khác với gang hoặc thép vì rãnh chống lại tải trọng chính thông qua độ bền cắt của chính vật liệu trục. Trục thép đạt gần gấp đôi công suất của gang xám và khoảng cách đó giải thích tại sao bộ truyền động chịu tải nặng hiếm khi sử dụng ròng rọc nhôm. Sắt dễ uốn nằm giữa hai loại này và là sự thỏa hiệp mà hầu hết các nhà chế tạo máy đều chấp nhận khi cả chi phí và độ bền đều quan trọng. Các trục kim loại thiêu kết có chi phí sản xuất rẻ nhưng đạt điểm khoảng 70 trên thang đo này, phù hợp với các ròng rọc nhỏ, tải nhẹ hơn là các vị trí truyền động chính. Khi không thể tránh được ròng rọc bằng nhôm, cách khắc phục thông thường là kéo dài thời gian gắn chìa khóa hoặc di chuyển đường mô-men xoắn đến bộ phận kẹp thay vì chìa khóa. Trước tiên, hãy chọn vật liệu làm trục cho khả năng cắt, sau đó cân nhắc khối lượng và chi phí so với đường cơ sở đó.
Tùy chọn gia công cho Hub Keyway
Khe trong trung tâm có thể được sản xuất theo nhiều cách và sự lựa chọn sẽ thay đổi cả độ chính xác có thể đạt được lẫn tính kinh tế của đơn hàng. Sự so sánh dưới đây cho điểm hai lộ trình sản xuất phổ biến với nhau dựa trên các tiêu chí thực sự quyết định báo giá.
Sự so sánh radar này cho điểm cùng một rãnh then trục được tạo ra bởi hai quy trình khác nhau, với mỗi trục được chuẩn hóa từ 0 đến một. Tốc độ chuốt cao về độ chính xác về kích thước, độ hoàn thiện bề mặt, tốc độ cắt và khả năng tiếp cận rãnh then bên trong, bởi vì một lần chạy dao tạo hình sẽ tạo ra rãnh trong một chuyển động. Điểm yếu của nó là tính linh hoạt theo lô nhỏ, vì bản thân chiếc chuốt được chế tạo và mài sắc lại để có được sự kết hợp giữa chiều rộng và chiều sâu của một rãnh then. Việc xẻ rãnh hoạt động theo cách ngược lại: chi phí đầu vào dụng cụ thấp hơn và một trục duy nhất hoặc một lô ngắn dễ dàng đáp ứng hơn nhiều, nhưng quá trình này chậm hơn và việc hoàn thiện thường chậm hơn một bước so với chuốt. Cắt và phay dây nằm giữa hai công việc này và rất thiết thực cho công việc sửa chữa, trong đó việc đặt mua một chiếc chuốt mới cho một ròng rọc là vô nghĩa. Quyết định thường phụ thuộc vào khối lượng: nếu sản lượng hàng năm phù hợp với công cụ thì việc chuốt là mặc định hợp lý và dưới ngưỡng đó xẻ rãnh hoặc cắt dây là con đường thực tế hơn.
Danh sách kiểm tra lắp ráp và kiểm tra
Hầu hết các vấn đề về rãnh then đều được tạo ra trong thời gian mười phút để lắp lại ròng rọc. Một chuỗi kiểm tra ngắn sẽ loại bỏ gần như tất cả chúng.
Đo chiều rộng của rãnh trục và rãnh trục bằng thước cặp hoặc thước đo lỗ khoan, đồng thời so sánh số đọc với dải dung sai trên bản vẽ thay vì đánh giá sự phù hợp bằng cảm giác.
Kiểm tra xem phím có nằm ở độ sâu chính xác trong cả hai rãnh hay không. Giữa đầu phím và đáy rãnh trục phải có một khe hở nhỏ, không bao giờ tiếp xúc chặt.
Làm mờ các cạnh rãnh và loại bỏ mọi kim loại bị lăn qua. Chỉ cần một gờ nổi lên là đủ để nghiêng phím trong khe.
Thử lắp ròng rọc vào một trục khô và sạch. Dấu vết trên lỗ khoan hoặc trục có nghĩa là khớp quá chặt so với phương pháp lắp ráp dự định.
Xoay trục sao cho rãnh then thẳng hàng với rãnh trục trước khi đẩy nó vào và không bao giờ kéo ròng rọc vào vị trí bằng vít cố định.
Siết chặt vít định vị hoặc bộ phận kẹp theo mômen quy định, sau đó kiểm tra lại pha răng so với dây đai nếu ròng rọc là loại đồng bộ.
Kiểm tra lại độ đảo hướng tâm sau giờ chạy đầu tiên và thêm số đọc vào hồ sơ bảo trì định kỳ.
Rãnh ròng rọc là một đặc điểm không mấy nổi bật, một khe hẹp trên một miếng kim loại, nhưng nó mang mô-men xoắn và giữ vị trí góc mà toàn bộ bộ truyền động phụ thuộc vào. Cung cấp cho nó một dung sai chiều rộng và chiều sâu xác định, chọn độ vừa vặn tùy theo cách lắp ráp ròng rọc và đo trước khi lắp thay vì sau. Kết nối có khóa được chuẩn bị theo cách đó hiếm khi trở thành nguyên nhân đầu tiên bị lỗi trên máy.
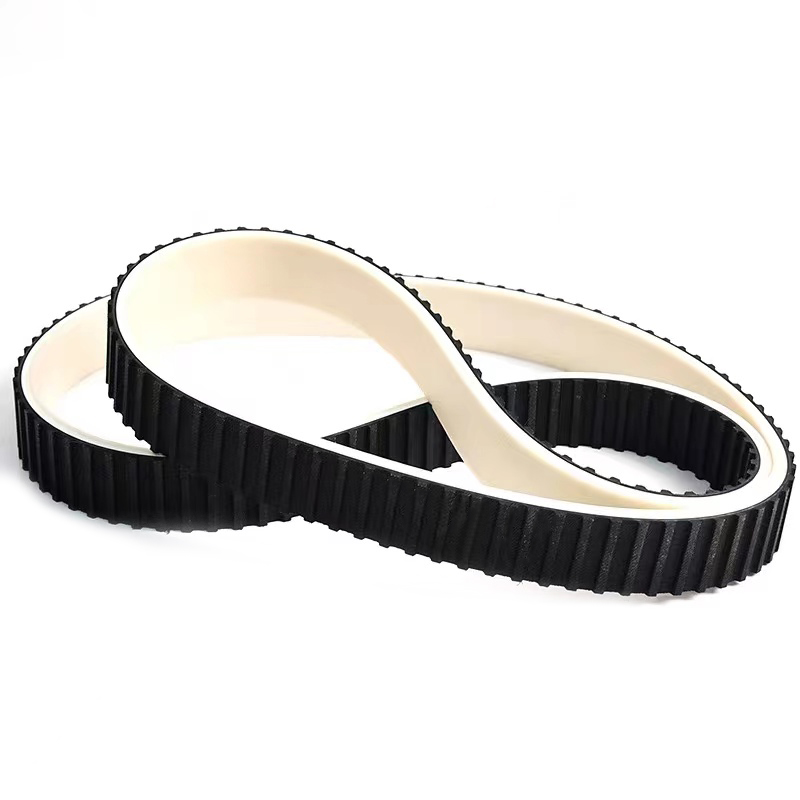
Đối với các đội thay thế ròng rọc hoặc thiết kế một bộ truyền động mới, việc tìm nguồn cung ứng ròng rọc và dây đai từ cùng một nhà cung cấp sẽ giữ lỗ khoan, rãnh then và bước răng trên cùng một mốc vẽ. Jiangxi Kangqi Industrial sản xuất đai định giờ bằng cao su, đai định giờ PU và ròng rọc đồng bộ phù hợp, với các bản ghi kích thước có sẵn cùng với các báo cáo thử nghiệm, do đó độ khít của trục và biên dạng răng được giải quyết cùng nhau thay vì trong hai cuộc trò chuyện riêng biệt.
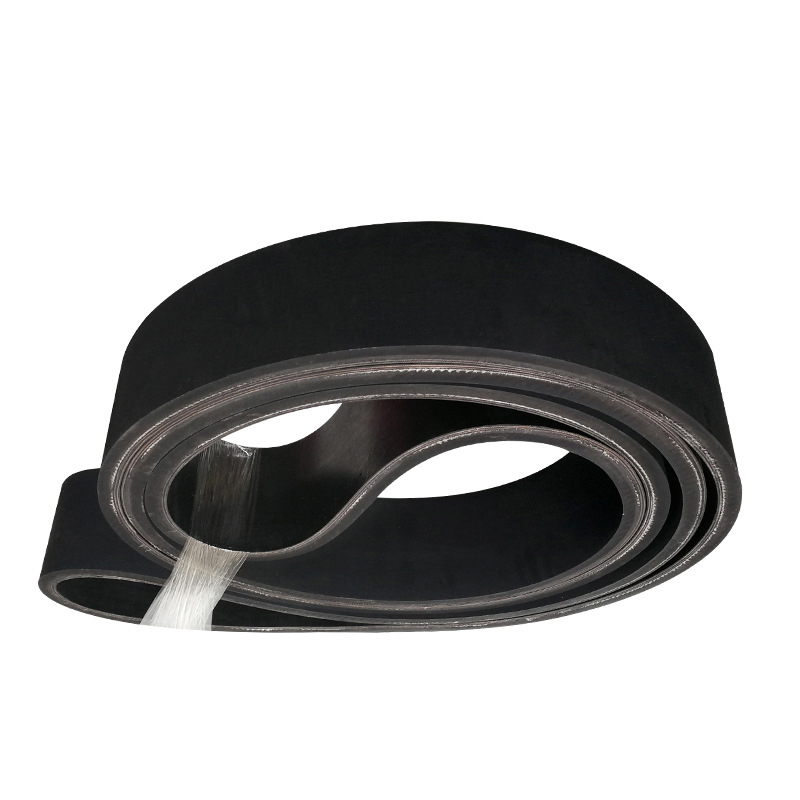
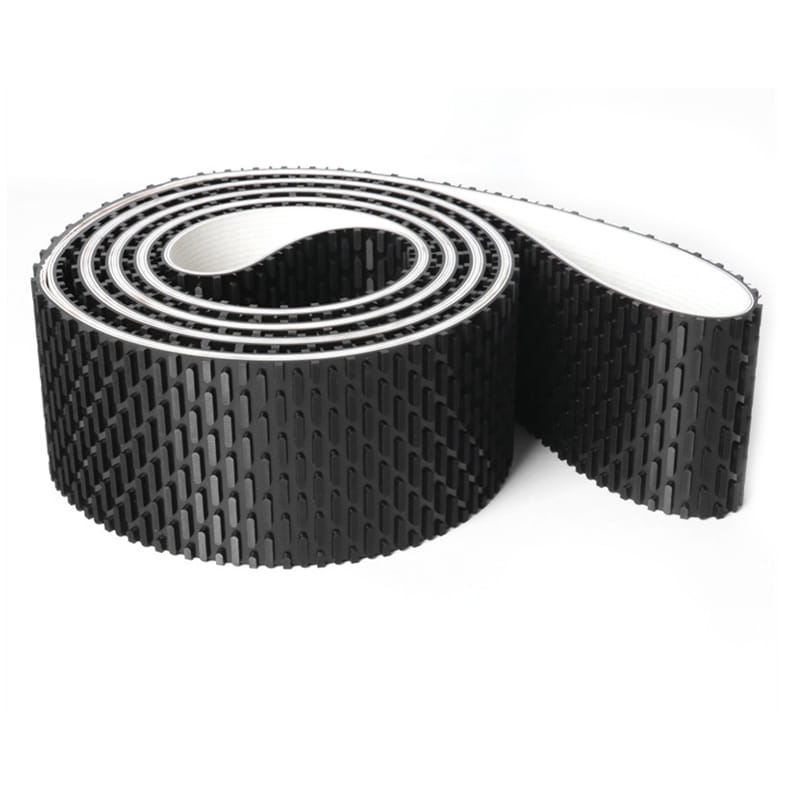
Băng tải bao gồm chất kết dính bề mặt, lõi và lớp keo. Ngoài ra, có thể thêm một lớp vải đệm để sử dụng khả năng chịu va đập khi rơi cao để chống va đập tốt hơn.
Chất kết dính bề mặt
Với cao su tự nhiên và cao su tổng hợp làm nguyên liệu thô và để tăng cường khả năng chống mài mòn, chống nứt, chống lão hóa và các đặc tính khác, chất kết dính bề mặt có nhiều đặc tính khác nhau như chống mài mòn, chống cắt, chịu nhiệt, chống cháy, chống lạnh, kháng axit và kiềm, kháng dầu, kháng tĩnh điện, v.v. Lõi lớp vải
Lớp vải chỉ bao gồm sợi tự nhiên hoặc sợi hóa học hoặc kết hợp cả hai, có chất lượng như nhau sau khi xử lý một bước bằng quy trình trưởng thành và có độ bám dính tốt với cao su. Lớp dính
Lớp dính rất quan trọng đối với lực dính giữa các lớp lõi của băng tải được uốn nhiều lần. Đặc biệt đối với băng tải có độ căng cao phải sử dụng lớp keo có ít ứng suất oằn và ít mỏi hơn do ứng suất bên trong.
Thông số kỹ thuật và mẫu mã có thể tùy chỉnh theo yêu cầu của khách hàng, với độ dày từ 2,0 mm đến 8,0 mm.
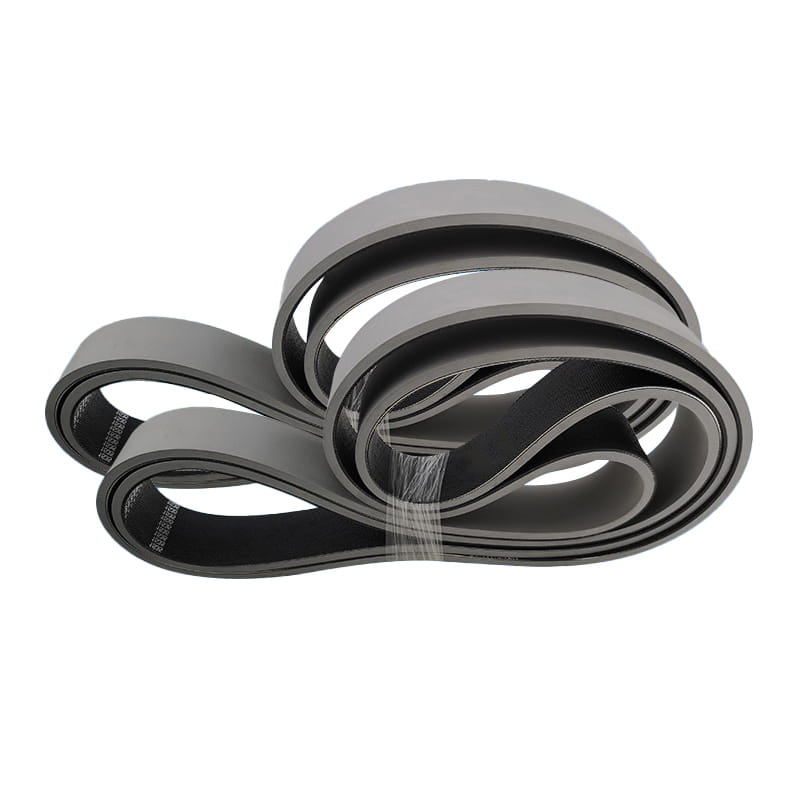
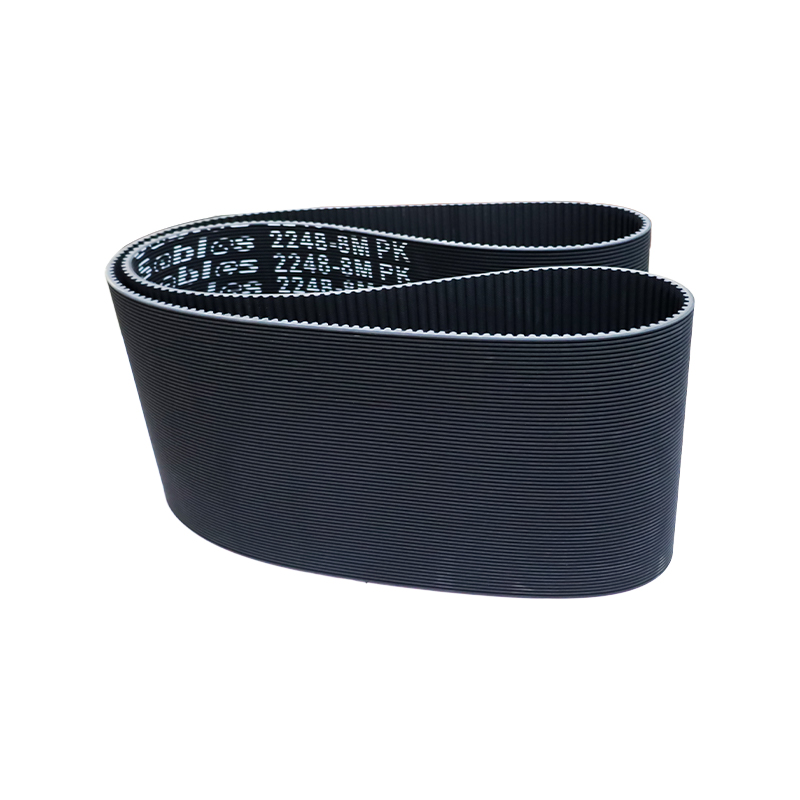
Hệ thống truyền tải và truyền tải tốc độ cao, trơn tru và có độ mở rộng thấp, chẳng hạn như máy dệt, máy chế biến gỗ, máy mài, máy bán vé, máy cắt rau, v.v. Đặc trưng: Tốc độ cao và ổn định, độ bền kéo cao và độ giãn dài thấp.
Dây cao su liền mạch được sản xuất bởi máy chế biến gỗ có thể được sử dụng để chà nhám, hiệu chỉnh và cắt tỉa các vật liệu lõi, bào ván gỗ, ván ép, ván ép nhựa và các máy khác, đồng thời có thể giúp bề mặt được gia công và lựa chọn hoàn hảo.
Công nghệ đặc biệt của nó nằm ở phương pháp sản xuất và tạo ra đai không khớp có kích thước yêu cầu. Chúng tôi không chỉ kiểm soát chặt chẽ chất lượng mà còn nhấn mạnh vào việc sử dụng nguyên liệu nhập khẩu để làm cho dây đai chà nhám của chúng tôi có hiệu suất tốt hơn.
Tất cả các bộ phận có độ dày và sức mạnh hoàn toàn đồng đều.
Nó có một hoạt động tuyến tính tốt.
Tính linh hoạt cao có thể được sử dụng cho đường kính bánh xe nhỏ.
Nó có thể duy trì độ phẳng và không biến dạng dưới áp suất làm việc.
Hệ số ma sát giữa đáy đai và bề mặt tấm rất thấp.
Do lớp bề mặt của đai được bọc bằng cao su nên độ bám dính được cải thiện và độ ổn định của băng tải được cải thiện.
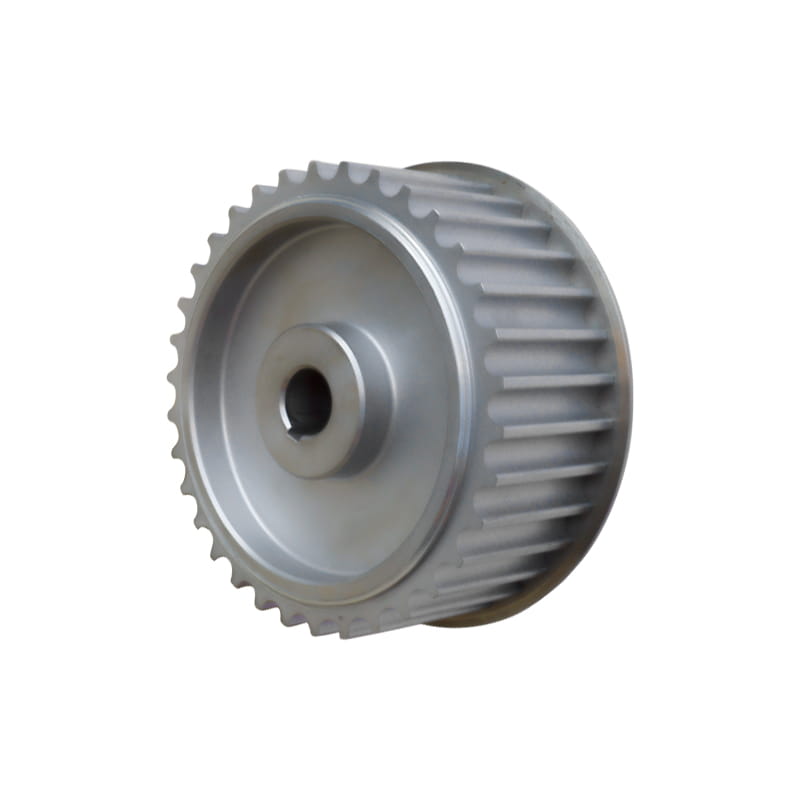
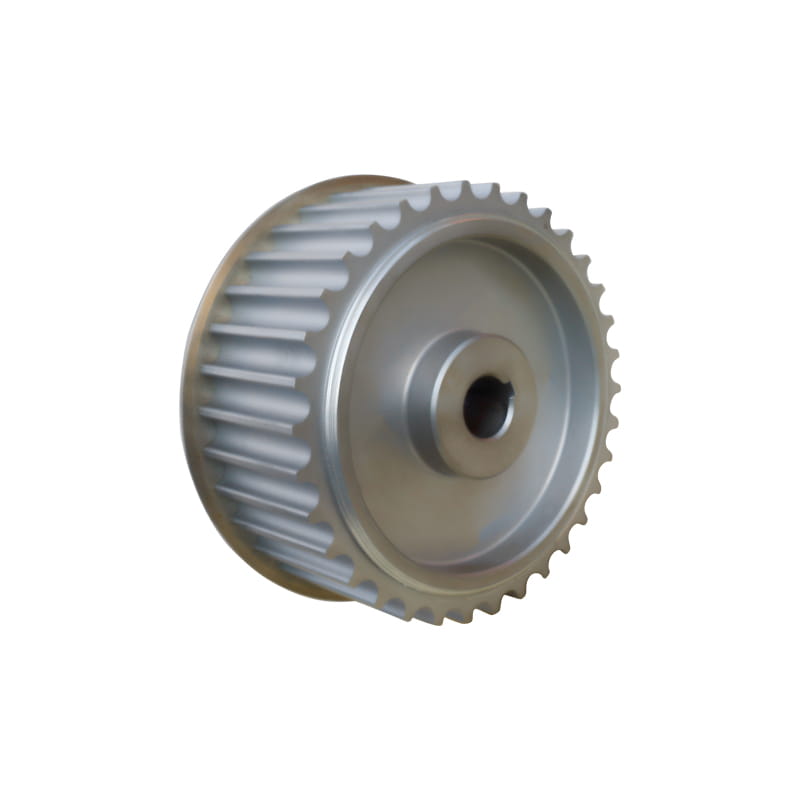
Áp dụng cho từng trường của hệ thống thiết bị dẫn động đồng bộ. Đặc trưng:
Đảm bảo phối hợp với dây đai để nâng cao độ chính xác và tuổi thọ của bộ truyền động. Theo yêu cầu của khách hàng, giải pháp điều khiển tối ưu tùy chỉnh có thể được chia thành thép 45 #, hợp kim nhôm, thép không gỉ, gang, nylon, v.v., tùy theo vật liệu.
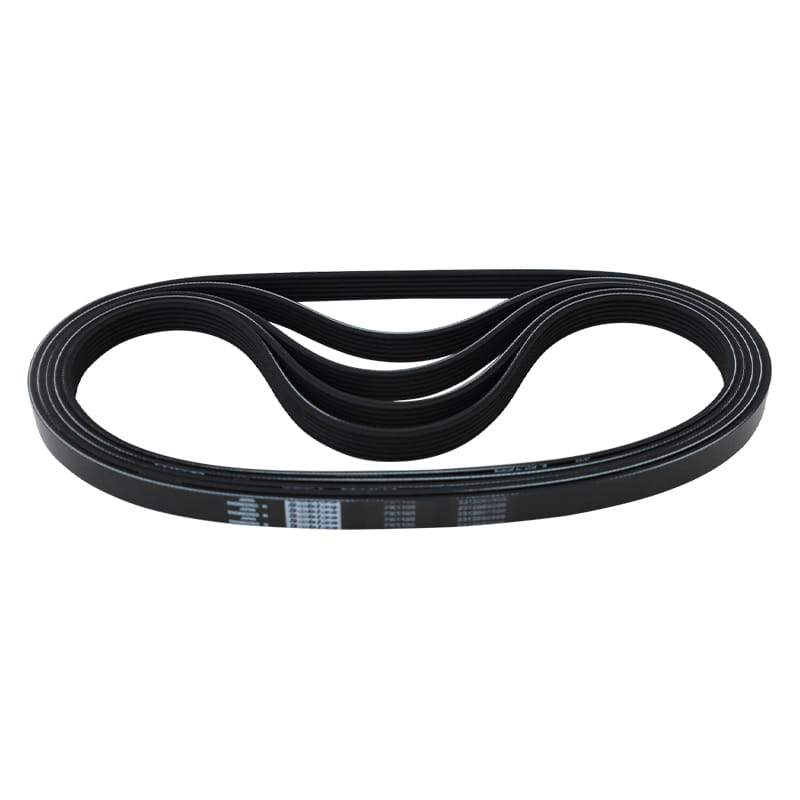
Nó phù hợp cho các thiết bị truyền dẫn ngoài trời, thiết bị vận chuyển, thiết bị y tế, dụng cụ điện, thiết bị gia dụng và thiết bị thể thao. Đặc trưng:
1. Công suất truyền của đai có gân cao hơn 30% so với đai chữ V thông thường khi không gian giống nhau.
2. Hệ thống truyền động đai gân có kết cấu nhỏ gọn, dưới cùng công suất truyền tải, không gian bị chiếm dụng bởi
thiết bị truyền động nhỏ hơn 25% so với đai chữ V thông thường.
3. Đai có gân mỏng và dẻo, phù hợp để truyền với đường kính ròng rọc nhỏ và truyền tốc độ cao, có đai
tốc độ lên tới 40m/s; Độ rung nhỏ, ít tỏa nhiệt và hoạt động ổn định.
4. Đai có gân chịu nhiệt, chịu dầu, chịu mài mòn, độ giãn dài nhỏ và tuổi thọ cao.